Optimisation des fichiers STL pour l’impression résine : le guide complet
- Un STL destiné à la résine doit d’abord être watertight et manifold — aucun trou, aucune face inversée, aucune arête partagée par plus de deux faces — sinon le slicer improvise et la pièce rate à la cuve.
- L’épaisseur de paroi est la variable qui décide le plus souvent d’un échec : sous 0,4 mm la matière casse au démoulage, sous 0,2 mm elle ne tient tout simplement pas à l’impression.
- Évider une pièce pleine avec des trous de vidange bien placés fait chuter le temps d’exposition, la consommation de résine et le risque de délaminage sur les zones épaisses d’un buste ou d’un socle.
- Un maillage trop lourd en polygones (plusieurs millions de triangles pour un simple accessoire) ralentit le slicer et gonfle le fichier sans gagner un micron de détail visible à l’impression.
- Les réglages d’export (déviation de corde, déviation angulaire, format binaire) pèsent autant sur la fidélité du modèle final que la sculpture elle-même.
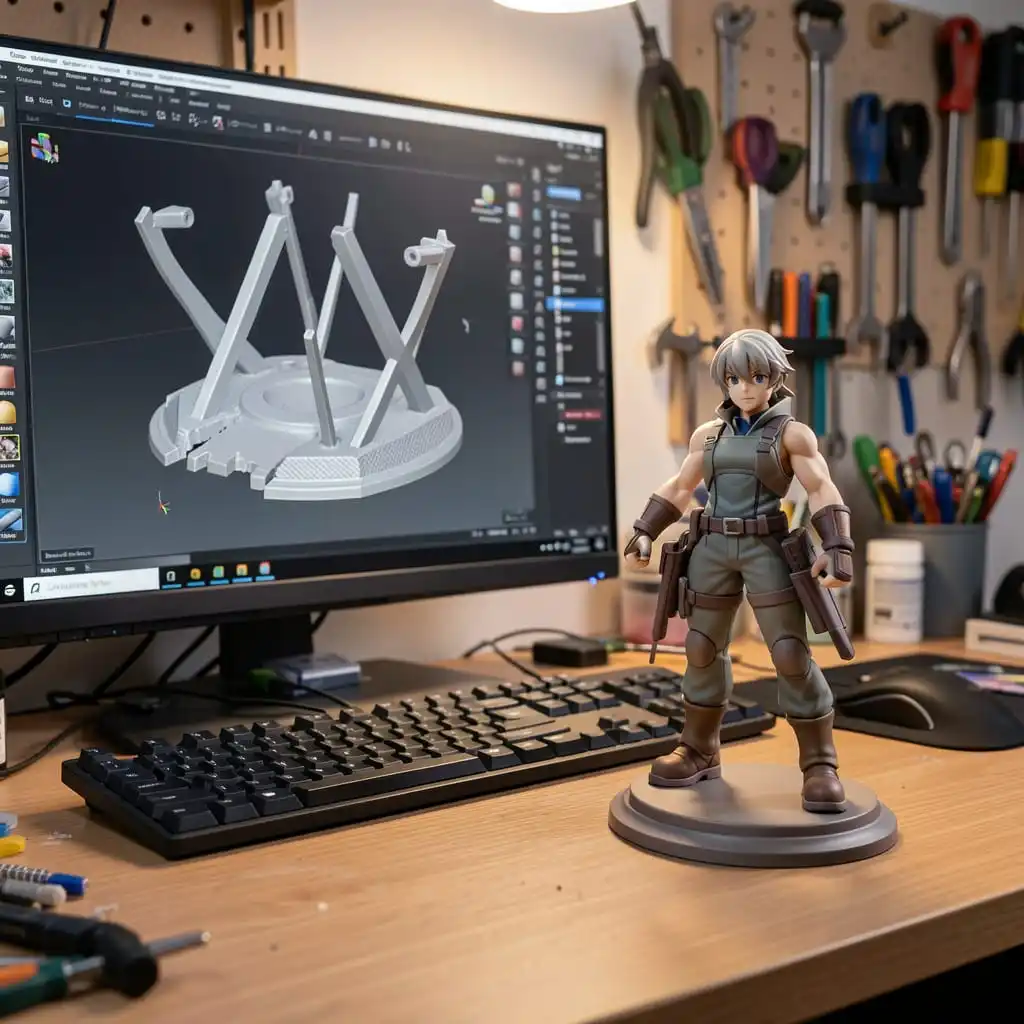
Un garage kit qui rate à l’impression n’est presque jamais un problème d’imprimante mal réglée : dans la majorité des cas, le défaut vient du fichier STL lui-même, avant même que le slicer n’entre en jeu. Un maillage non étanche crée des artefacts imprévisibles, une paroi trop fine casse au démoulage, une pièce pleine sur-consomme de la résine et se déforme sous sa propre masse pendant la cure. Optimiser un STL pour la résine, c’est corriger ces points en amont — réparation du maillage, allègement du nombre de polygones, calibrage des épaisseurs, évidement raisonné et réglages d’export cohérents — pour arriver au slicer avec un fichier qui n’a plus besoin d’être rattrapé à l’impression.
Ce guide détaille chaque étape dans l’ordre où elle doit être traitée, avec les seuils qui font vraiment la différence sur une résine SLA/DLP/LCD, du fichier brut sorti d’un logiciel de sculpture jusqu’au dernier réglage avant export.
Pourquoi la résine est plus exigeante que le FDM sur la qualité du STL
En FDM, un maillage imparfait passe souvent inaperçu : le slicer génère les couches en tolérant de petites incohérences géométriques, et une paroi de 0,8 mm reste solide même avec quelques défauts de surface. En résine, la marge d’erreur est nettement plus étroite. La couche liquide polymérise sous exposition UV avec une précision de l’ordre du dixième de millimètre, et le moindre défaut du maillage — face inversée, normale mal orientée, arête non fermée — se traduit directement par un artefact visible ou par un échec de calcul des supports.
C’est particulièrement vrai pour un garage kit : les détails fins (mèches de cheveux, plis de tissu, articulations, petites armes) sont précisément ce qui justifie de passer par la résine plutôt que par le FDM. Un STL mal préparé annule cet avantage avant même le premier layer — d’où l’intérêt de traiter la préparation du fichier comme une étape à part entière, au même titre que le choix des supports ou le calibrage de l’imprimante.
Vérifier et réparer le maillage : la base non négociable
Un maillage STL correct pour l’impression doit être fermé et manifold : chaque arête est partagée par exactement deux faces, aucune face n’est inversée (normale pointant vers l’intérieur), et il n’existe aucun trou dans la surface, même microscopique. Un modèle qui viole une de ces règles n’est pas techniquement « imprimable » au sens strict — la plupart des slicers le répareront automatiquement à la volée, mais ce rattrapage improvisé produit des résultats imprévisibles : un trou comblé au hasard, une face dupliquée qui laisse une fine cloison invisible mais qui piège de la résine non polymérisée à l’intérieur d’une pièce évidée.
Les défauts les plus fréquents sur un STL de garage kit issu d’un logiciel de sculpture (ZBrush, Blender) sont :
- des faces non-manifold à la jonction de deux éléments sculptés séparément puis fusionnés sans booléen propre ;
- des normales inversées localisées, souvent invisibles à l’œil dans le viewport mais détectées immédiatement par un vérificateur de maillage ;
- des micro-trous aux points de raccord entre le corps et un accessoire (arme, socle, élément détachable) ;
- des géométries qui s’auto-intersectent, fréquentes sur les vêtements ou les cheveux stylisés qui traversent la peau du modèle.
Des outils dédiés à la réparation de maillage détectent et corrigent la quasi-totalité de ces problèmes en un clic : recherche des bords non fermés, fusion des sommets dupliqués, réorientation automatique des normales, comblement des micro-trous par triangulation. Un contrôle systématique avant tout autre traitement évite de propager un défaut de maillage dans les étapes suivantes — un modèle décimé ou évidé à partir d’un maillage déjà cassé aggrave généralement le problème plutôt que de le corriger.
Réduire le nombre de polygones sans perdre le détail
Un fichier sculpté en haute résolution peut facilement dépasser plusieurs millions de triangles pour une seule pièce d’un garage kit — un buste détaillé en particulier. Ce niveau de densité polygonale n’apporte strictement rien à l’impression : la résolution finale est plafonnée par la taille de pixel de l’écran LCD ou la finesse du laser, largement inférieure à ce que capture un maillage aussi dense. En pratique, au-delà d’un certain seuil, chaque triangle supplémentaire alourdit le fichier et ralentit le slicer sans gagner un micron de détail visible sur la pièce imprimée.
La solution consiste à décimer le maillage — réduire le nombre de triangles tout en préservant la silhouette et les détails fins — plutôt que de repartir d’un maillage basse résolution dès la sculpture. Les algorithmes de décimation modernes préservent en priorité les zones à forte courbure (plis, articulations, traits du visage) et suppriment la densité inutile sur les surfaces planes ou peu détaillées (dos, socle, grandes surfaces de vêtement). Un allègement à un dixième du nombre de triangles initial reste généralement indétectable à l’œil sur une pièce imprimée, tout en réduisant d’autant le poids du fichier et le temps de calcul du slicer.
Un point de vigilance propre au garage kit : la décimation automatique traite parfois trop agressivement les zones de faible courbure qui portent malgré tout un détail important, comme une gravure fine ou un texte en relief sur un socle. Un contrôle visuel après décimation, en zoomant sur ces zones spécifiques, évite de découvrir la perte de détail seulement après impression.
Épaisseur de parois : la variable qui décide le plus d’un échec
L’épaisseur de paroi est sans doute le paramètre qui provoque le plus de ratés évitables sur un garage kit résine. Les seuils techniques minimaux pour la stéréolithographie se situent autour de 0,2 mm pour une paroi avec ou sans support, avec des détails en creux descendant à 0,15 mm de profondeur et des détails en relief à partir de 0,1 mm de hauteur. Ces chiffres représentent un plancher technique atteignable dans des conditions optimales — pas une épaisseur de travail recommandée pour une pièce qui devra être manipulée, poncée puis peinte.
En pratique sur un garage kit, une paroi fonctionnelle se situe plutôt entre 0,4 mm en minimum absolu et 0,6-0,8 mm en épaisseur de confort : en dessous de 0,4 mm, la pièce casse fréquemment au démoulage de la plateforme ou lors du retrait des supports, avant même d’arriver à l’étape de peinture. Cette marge de sécurité compte double sur les zones qui subissent une contrainte mécanique directe — une épée fine, un doigt tendu, une mèche de cheveux détachée du crâne — qui méritent un renfort local plutôt qu’une épaisseur uniforme calculée pour le reste de la pièce.
Un contrôle d’épaisseur avant export, disponible dans la plupart des logiciels de sculpture et de préparation, permet de repérer les zones sous le seuil critique par une carte de couleur avant même de lancer le slicer — bien plus rapide que de découvrir le problème sur une pièce cassée au bac de lavage.
Évider la pièce : trous de vidange et gain de résine
Une pièce imprimée pleine consomme inutilement de la résine, allonge le temps d’exposition total et, sur les volumes épais comme un buste ou un socle massif, augmente le risque de déformation pendant la cure — la matière en excès emmagasine davantage de contraintes internes en polymérisant. Évider le modèle en creusant l’intérieur tout en conservant une coque d’épaisseur constante règle ces trois problèmes à la fois.
L’évidement demande deux précautions systématiques. D’abord, respecter la même épaisseur de coque minimale que pour une paroi extérieure — 0,6 à 0,8 mm de confort — faute de quoi la pièce évidée devient plus fragile qu’une pièce pleine mal ventilée. Ensuite, percer des trous de vidange avant impression, positionnés sur les points les plus bas de la pièce selon son orientation de fabrication : sans ces trous, la résine liquide reste piégée à l’intérieur de la coque fermée, alourdit inutilement la pièce et peut continuer à suinter des semaines après l’impression si elle n’a pas totalement polymérisé en profondeur. Un ou deux trous de quelques millimètres de diamètre, placés discrètement (sous un socle, dans un pli de vêtement, à l’arrière d’une chevelure) suffisent à évacuer le surplus lors du lavage et laissent une trace facilement rebouchable au mastic avant apprêt.
Sur un garage kit multi-pièces, l’évidement se raisonne pièce par pièce plutôt que sur l’ensemble assemblé : un petit accessoire fin (arme, main détachée) n’a généralement aucun intérêt à être évidé — le gain de résine est négligeable et le risque de fragiliser une pièce déjà mince dépasse le bénéfice. L’évidement cible avant tout les volumes réellement épais : torse, tête, socle.
Paramètres d’export : la résolution qui fixe la fidélité du modèle
Le passage du modèle 3D natif (fichier de sculpture) au format STL implique une conversion en maillage de triangles dont la finesse dépend de deux réglages d’export : la déviation de corde, qui contrôle l’écart maximal toléré entre la surface courbe réelle et son approximation en triangles plats, et la déviation angulaire, qui limite l’angle maximal entre deux triangles adjacents. Une déviation de corde réglée entre 0,01 et 0,05 mm produit un maillage suffisamment fin pour la résine sans excès de polygones inutiles ; descendre sous 0,001 mm ne fait qu’alourdir le fichier sans gain de fidélité perceptible à l’échelle d’un garage kit. Côté angulaire, 15° convient par défaut pour la majorité des surfaces ; une valeur plus fine, autour de 5°, se justifie uniquement sur des zones très courbes où l’approximation en triangles plats produirait un facettage visible — un crâne chauve ou une sphère lisse, par exemple.
Le format d’export lui-même compte aussi : un STL binaire représente la même géométrie qu’un STL ASCII en une fraction de la taille de fichier, sans aucune perte de précision. Il n’existe aucune raison technique de conserver le format ASCII pour un fichier destiné à l’impression, si ce n’est la lisibilité en texte brut — un besoin qui ne concerne jamais un usage garage kit.
Séparer un garage kit en plusieurs pièces imprimables
Un garage kit complexe dépasse presque toujours les dimensions d’une seule pièce imprimable en une fois : la hauteur du plateau, la nécessité d’orienter chaque élément indépendamment pour minimiser les supports visibles, et la simple logique du kit à assembler et peindre par parties imposent de découper le modèle en plusieurs fichiers STL distincts avant export — tête, torse, bras, jambes, socle, accessoires séparés.
Cette découpe se raisonne en amont de l’optimisation plutôt qu’après : chaque pièce séparée doit rester manifold de façon autonome, avec des surfaces de jonction planes ou légèrement en retrait pour faciliter l’assemblage et le collage après peinture. Prévoir des tenons et empreintes de positionnement directement dans le modèle 3D, plutôt que de compter sur un alignement à l’œil au moment du collage, réduit nettement le travail de reprise au mastic sur les lignes de jonction visibles.
Chaque pièce ainsi séparée doit repasser individuellement par les étapes précédentes — vérification du maillage, décimation si nécessaire, contrôle d’épaisseur, évidement le cas échéant — plutôt que de traiter l’ensemble assemblé puis de découper en dernière étape, ce qui multiplie les risques de rouvrir des trous dans le maillage aux points de coupe.
Checklist avant de lancer le slicer
Avant d’importer un STL dans le logiciel de tranchage, un contrôle rapide en quatre points évite la majorité des échecs évitables : maillage confirmé watertight et sans face inversée, épaisseurs vérifiées au-dessus du seuil de confort sur toutes les zones fines, trous de vidange percés sur les volumes évidés, et taille de fichier cohérente avec la complexité réelle du modèle — un accessoire simple qui pèse plusieurs centaines de mégaoctets signale presque toujours une décimation oubliée. Ce contrôle prend quelques minutes et coûte infiniment moins cher qu’une plaque de résine gâchée ou qu’une pièce cassée découverte après plusieurs heures d’impression.
Quelle épaisseur de paroi minimale pour un garage kit en résine ?
Le plancher technique se situe autour de 0,2 mm, mais une épaisseur de confort entre 0,4 mm en minimum absolu et 0,6-0,8 mm reste préférable pour toute pièce qui sera manipulée, poncée puis peinte sans casser au démoulage.
Faut-il toujours évider un garage kit avant impression ?
Non — l’évidement se justifie sur les volumes réellement épais (torse, tête, socle massif) où il réduit la consommation de résine et le risque de déformation. Sur un petit accessoire déjà fin, évider n’apporte rien et fragilise inutilement la pièce.
Combien de trous de vidange faut-il percer sur une pièce évidée ?
Un ou deux trous suffisent en général, placés sur les points les plus bas de la pièce selon son orientation d’impression, et dissimulés dans un pli, sous un socle ou à un endroit facilement rebouchable au mastic.
Comment savoir si un maillage STL est manifold ?
Un vérificateur de maillage (intégré à la plupart des logiciels de sculpture ou de préparation d’impression) détecte automatiquement les bords non fermés, les faces inversées et les arêtes partagées par plus de deux faces, et propose en général une correction en un clic.
La décimation d’un maillage fait-elle perdre du détail visible ?
Un allègement raisonné, qui préserve les zones à forte courbure et réduit la densité sur les surfaces planes, reste indétectable à l’œil sur la pièce imprimée. Le risque se situe surtout sur les gravures fines ou textes en relief, à vérifier visuellement après décimation.
Quelle différence entre STL binaire et STL ASCII ?
Les deux formats représentent la même géométrie sans perte de précision, mais le binaire produit un fichier nettement plus léger. Le format ASCII n’a d’intérêt que pour une lecture en texte brut, jamais pour l’impression elle-même.
Pourquoi mon slicer répare-t-il automatiquement mon STL et où est le problème ?
La réparation automatique d’un slicer comble les trous et corrige les incohérences à l’aveugle, sans connaître l’intention de sculpture d’origine. Le résultat reste imprévisible — un trou mal comblé peut créer une cloison qui piège de la résine à l’intérieur d’une pièce évidée. Réparer le maillage en amont, dans un outil dédié, donne un contrôle bien plus fin sur le résultat.
Quelle taille de fichier STL est normale pour une pièce de garage kit ?
Il n’existe pas de seuil universel, mais un accessoire simple qui dépasse plusieurs centaines de mégaoctets, ou un buste détaillé au-delà d’un gigaoctet, signale presque toujours un maillage non décimé plutôt qu’un besoin réel de cette densité de triangles.
Conclusion
Optimiser un fichier STL avant impression résine n’est pas une étape technique réservée aux utilisateurs avancés : c’est le passage obligé qui détermine si une pièce imprimera proprement du premier coup ou finira cassée au bac de lavage. Maillage réparé et manifold, nombre de polygones adapté à la résolution réelle de l’imprimante, épaisseurs calibrées au-dessus du seuil de casse, évidement raisonné avec trous de vidange bien placés, réglages d’export cohérents — chacune de ces étapes coûte quelques minutes et évite des heures perdues en réimpression. Une fois cette préparation intégrée comme réflexe systématique avant chaque envoi au slicer, la plupart des ratés qui semblent venir de l’imprimante ou de la résine se révèlent avoir été réglés bien plus tôt, au niveau du fichier.
Sources
- Formlabs — Épaisseur minimum des parois en impression 3D
- Symbio3D — Préparer un fichier 3D pour l’impression : le guide
Voir aussi
- optimisation STL
- Calibration et réglages idéaux pour imprimer des figurines
- Impression en résine ABS-like vs Standard
- STL, Fichiers propriétaires et licences : ce qu’il faut savoir